

Mae goddefiannau peiriannu safonol CNC ar gyfer cydrannau alwminiwm yn dilynISO 2768-m, yn ildio ±0.125 mm(±0.005 in) ar gyfer dimensiynau llinellol graddfa ganolig. Mae nodweddion manwl gywirdeb yn cyflawni ±0.025 mm (±0.001 i mewn), tra'n arbenigolgoddefgarwch tynn peiriannu cncyn cyrraedd ±0.005 mm (±0.0002 i mewn). Mae tynhau goddefgarwch o ±0.100 mm i ±0.005 mm yn cynyddu cost uned gydran 300% i 500% oherwydd cyfraddau porthiant gostyngol, offer PCD arbenigol, cyfraddau sgrap uwch, a dilysu CMM gorfodol. Ehangu thermol (23.1 × 10⁻⁶/K ar gyfer Al6061-T6), tyfiant ffilm anodizing, a rhyddhau straen gweddilliol yn ystod pocedu trwm yw'r tri phrif ysgogydd ffisegol ar gyfer cynhyrchu y tu allan i'r fanyleb.
Gwir{0}}Effaith Fyd-eang Gormod-Goddefgarwch: Astudiaeth Achos
Yn hwyr yn 2024, cyflwynodd tîm peirianneg roboteg luniad cynhyrchu i Xiamen Dazao Machinery ar gyfer plât mowntio Al6061-T6 a ddefnyddir mewn cynulliad effeithydd diwedd awtomataidd. Roedd y gydran yn mesur 400 mm × 250 mm × 25 mm ac yn ymgorffori 18 twll trwodd, pedwar ceudod poced dwfn, dwy slot aliniad llinol, a phroffil ymylol cymhleth.
Roedd bloc teitl y lluniad yn cynnwys cyfarwyddyd rhagosodedig safonol:Pob dimensiwn llinellol±0.005 mm,Gwastadedd0.002 mmar draws pob arwyneb.
Dyfynnodd gwerthwr cychwynnol $210 yr uned, gan ddyfynnu cyfradd sgrap o 45% yn ystod rhediadau cyn-gynhyrchu. Rhagorodd y prosiect ar dargedau'r gyllideb 380% a llithrodd chwe wythnos ar ei hôl hi. Pan berfformiodd Dazao Machinery archwiliad Dylunio ar gyfer Gweithgynhyrchu (DFM), daeth y broblem peirianneg gwraidd yn glir: roedd 14 o'r 18 tyllau yn ddarnau clirio ar gyfer sgriwiau cap pen soced safonol M6. Roedd angen goddefiant o ±0.100 mm yn unig (ISO 2768{-m) ar gyfer y nodweddion hyn. Ymhellach, roedd mynnu gwastadrwydd o 0.002 mm ar draws plât rholio gwres 400 mm heb ei drin yn anghydnaws yn ffisegol â phroffil straen gweddilliol mewnol stoc alwminiwm wedi'i rolio oer.
Trwy adolygu'r lluniad-cadw goddefiannau ±0.008 mm yn llym ar gyfer y ddau slot alinio pin hoelbren a chymhwysogoddefgarwch cnc safonolparamedrau mewn mannau eraill-gostyngodd pris yr uned o $210.00 i $44.50. Gostyngodd y gyfradd sgrap i sero, a giliodd yr amser arweiniol cynhyrchu o 28 diwrnod i 6 diwrnod.
Mae'r bwlch hwn rhwng bwriad dylunio a realiti llawr siop yn parhau i fod yn broblem eang mewn peirianneg fecanyddol. Cyflawni'n wircywirdeb dimensiwn peiriannu cncyn gofyn am ddealltwriaeth o ffiseg materol, cinemateg peiriannau, grymoedd torri, a newidynnau prosesu post.
Hanfodion Craidd Peiriannu CNC Alwminiwm Goddefiadau
Goddefiannau Llinol a Gallu Proses (Cpk)
Angoddefgarwch peiriannegyn pennu'r amrywiad a ganiateir mewn dimensiwn ffisegol. Nid yw'n mesur cywirdeb yr offeryn peiriant ei hun; mae'n diffinio'r ffin y mae cydran a weithgynhyrchwyd yn parhau'n ddilys yn ymarferol o'i mewn.
Yngoddefgarwch peiriannu alwminiwm cncrheolaeth, dimensiynau enwol (D0) diffinio geometreg CAD gwaelodlin, tra bod terfynau gwyriad uchaf (EI) a therfynau gwyriad is (ES) yn sefydlu'r terfynau terfyn:
Goddefgarwch (T)=Dmax−Dmin=(D0+ES) -(D0+EI)
Er mwyn gwarantu ansawdd ar draws sypiau cynhyrchu, mae ffatrïoedd yn mesur gallu prosesau gan ddefnyddio'r Mynegai Gallu Proses (Cpk):
Cpk=munud((USL−μ)/3σ,(μ−LSL)/3σ)
Lle:
· USL=Terfyn Manyleb Uchaf
· LSL=Terfyn Manyleb Is
· μ=Gwerth cymedrig dimensiynau cynhyrchu mesuredig
· σ=Gwyriad safonol y broses beiriannu
Mewn gweithgynhyrchu modurol ac awyrofod manwl a reolir gan safonau IATF 16949, mae Xiamen Dazao Machinery yn targedu C.pkYn fwy na neu'n hafal i 1.33 ar gyfer dimensiynau safonol a CpkYn fwy na neu'n hafal i 1.67 ar gyfer nodweddion diogelwch critigol. Cynnal Cpko 1.67 ar oddefgarwch tynn o ±0.010 mm mae angen cadw gwyriad safonol y broses beiriannu (σ) o dan 0.002 mm (2.0 μm).
Ymddygiad Materol o Aloi Alwminiwm O dan Llwyth Torri
Mae aloion alwminiwm (fel 6061-T6, 7075-T6, a 2024-T3) yn cyflwyno ymddygiadau corfforol gwahanol yn ystod gweithrediadau peiriannu:
1. Modwlws Isel o Elastigedd:Mae aloion alwminiwm yn arddangos modwlws elastig (E) o tua 68.9 GPa, o'i gymharu â 200 GPa ar gyfer dur strwythurol. O dan rymoedd torri union yr un fath (Fc), mae nodwedd alwminiwm yn gwyro deirgwaith yn fwy na dur, gan gyfaddawdu manwl gywirdeb peiriannu ar broffiliau â waliau tenau.
2. Ehangu Thermol Uchel:Y Cyfernod Ehangu Thermol ( ) ar gyfer Al6061-T6 yw 23.1×10⁻⁶/K
-mwy na dwbl y dur carbon (11.5×10⁻⁶/K). Mae gwres a gynhyrchir yn ystod torri yn newid dimensiynau rhannau corfforol yn uniongyrchol mewn amser real.
3. Ffurfiant-Up Edge (BUE) Adeiledig:Islaw cyflymder torri arwyneb (Vc) o 150 m/munud, mae gwasgedd alwminiwm-yn weldio ar ymylon torri offer carbid. Mae'r deunydd adeiledig hwn yn newid y radiws offer effeithiol (re), gan arwain at sifftiau dimensiwn anrhagweladwy. Am ddadansoddiad cyflawn o baramedrau, cyfeiriwch at ein canllaw peiriannu CNC alwminiwm cynhwysfawr.

Safonau Goddefgarwch Rhyngwladol: Manylebau ISO 2768
Pan nad yw lluniadau peirianyddol yn nodi goddefiannau nodwedd amlwg, mae safonau rhyngwladol yn rheoli gweithrediad gweithgynhyrchu. Y prif feincnod byd-eang ar gyfer dimensiynau llinol ac onglog cyffredinol ywISO 2768 CNC peiriannu.
Rhennir ISO 2768 yn ddwy ran wahanol:
· ISO 2768-1:Yn pennu goddefiannau ar gyfer dimensiynau llinol ac onglog (Gain f, Canolig m, bras c, Bras Iawn v).
· ISO 2768-2:Yn pennu goddefiannau geometregol ar gyfer nodweddion heb arwyddion goddefgarwch unigol (Dosbarthiadau H, K, L).
Bandiau Goddefgarwch Dimensiynau Llinol ISO 2768-1 (Gwerthoedd mewn mm)
|
Ystod Dimensiwn Enwol (mm) |
Iawn (f) |
Canolig (m) |
bras (c) |
Bras iawn (v) |
|
0.5 i 3 |
±0.05 |
±0.10 |
±0.20 |
±0.40 |
|
Dros 3 i 6 |
±0.05 |
±0.10 |
±0.30 |
±0.50 |
|
Dros 6 i 30 |
±0.10 |
±0.20 |
±0.50 |
±1.00 |
|
Dros 30 i 120 |
±0.15 |
±0.30 |
±0.80 |
±1.50 |
|
Dros 120 i 400 |
±0.20 |
±0.50 |
±1.20 |
±2.50 |
|
Dros 400 i 1000 |
±0.30 |
±0.80 |
±2.00 |
±4.00 |
|
Dros 1000 i 2000 |
±0.50 |
±1.20 |
±3.00 |
±6.00 |
ISO 2768-2 Goddefiannau Geometregol Cyffredinol (Gwerthoedd mewn mm)
|
Dosbarth Goddefgarwch |
Syth a Gwastadedd (0-10mm) |
Syth a Gwastadedd (10-30mm) |
Syth a Gwastadedd (30-100mm) |
Syth a Gwastadedd (100-300mm) |
Perpendicularity |
|
Dosbarth H |
0.02 |
0.05 |
0.10 |
0.20 |
0.10 |
|
Dosbarth K |
0.05 |
0.10 |
0.20 |
0.40 |
0.20 |
|
Dosbarth L |
0.10 |
0.20 |
0.40 |
0.80 |
0.60 |
Ar gyfer gweithgynhyrchu cydrannau alwminiwm cyffredinol,ISO 2768-m(Llinellol) wedi'i gyfuno âISO 2768-K(Geometrical) yn cynrychioli meincnod safonol y diwydiant ar gyfergoddefgarwch cnc safonol. Yn pennuISO 2768-fyn gofyn am leoliad peiriant manylach, cyfraddau porthiant rheoledig, monitro traul offer yn fanwl gywir, ac amgylchedd torri a reolir gan yr hinsawdd.
Dosbarthiad Lefelau Precision Peiriannu CNC
1. Goddefgarwch CNC Safonol(±0.100 mm i ±0.200 mm): Wedi'i gymhwyso i geometregau strwythurol cyffredinol, siamffrau, darnau clirio, a llociau allanol. Wedi'i beiriannu gan ddefnyddio melinau 3{-echel safonol gyda melinau pen porthiant uchel.
2. Precision CNC Peiriannu Goddefgarwch(±0.025 mm i ±0.050 mm): Wedi'i gymhwyso i'r wasg-ffitio tyllwr dwyn, rhyngwynebau llithro manwl gywir, ac wynebau paru manifold oeri hylif. Mae angen pasiau gorffen pwrpasol ac offer wedi'u graddnodi.
3. Peiriannu CNC Goddefgarwch Tyn(±0.005 mm i ±0.010 mm): Wedi'i gymhwyso i amgaeadau gwerthyd cyflymder uchel, camau aliniad optegol, a sbwliau falf awyrofod. Mae cyrraedd y lefel hon yn gofyn am sefydlogi thermol, offer peiriannol arbenigol, mewn-prosesu stilio cyffwrdd, a gwiriad CMM 100%.
4. Ultra-Precision Sub-Meicron Peiriannu(±0.001 mm i ±0.003 mm): Wedi'i gymhwyso i ddrychau optegol arbenigol a chydrannau trin lled-ddargludyddion. Mae angen troi diemwnt (SPDT) neu falu jig mewn-ystafelloedd ynysig.
Integreiddio GD&T â Goddefiannau Cydlynol
Mae goddefiannau cyfesurynnau llinol (±X mm) yn creu parthau goddefgarwch sgwâr neu hirsgwar. Gall hyn ganiatáu i rannau derbyniol gael eu gwrthod, neu ganiatáu i rannau nad ydynt yn gweithio basio'r cydosod.
Peiriannu CNC GD&Tyn datrys y mater hwn trwy sefydlu parthau goddefgarwch silindrog o amgylch canolfannau nodwedd, gan ddiffinio perthnasoedd geometrig clir o'u cymharu â Ffrâm Cyfeirio Datwm (DRF).
Wrth werthuso goddefgarwch cyfesurynnol o ±0.050 mm, mae'r gwyriad a ganiateir ar hyd y gornel groeslin yn hafal i:

Mae'r gornel groeslin hon yn caniatáu 0.0707 mm o amrywiad o'r canol. Mae cymhwyso goddefgarwch Gwir Sefyllfa o ∅0.100 mm yn creu ffin silindrog unffurf sy'n dal yr ardal swyddogaethol hon tra'n atal rhwymo cornel yn ystod y cynulliad.
Rheolaethau GD&T Cynradd ar gyfer Cydrannau Alwminiwm
· Gwastadedd (□): Mae'n diffinio parth goddefiant sydd wedi'i ffinio gan ddau awyren gyfochrog y mae'n rhaid i arwyneb cyfan orwedd oddi mewn iddynt, yn annibynnol ar unrhyw gyfeirnod datwm.
· Gwir Sefyllfa (ϕ):Yn rheoli lleoliad canolfan nodwedd, echelin, neu awyren ganol o'i gymharu â datwmau cynradd, eilaidd a thrydyddol penodedig.
· Perpendicularity (⊥):Yn rheoli amrywiad arwyneb neu echelin ar 90∘ongl mewn perthynas ag awyren datwm.
· Crynhoad (⊙):Yn rheoli aliniad echel ganolog nodweddion cylchdroi, sy'n hanfodol ar gyfer cydbwysedd deinamig mewn pwlïau a impelwyr alwminiwm RPM uchel.
Moddau Methiant Critigol mewn Peiriannu Alwminiwm Goddefgarwch Tyn-
Mae llawer o ganllawiau peirianneg yn trin peiriannau CNC fel systemau gweithredu delfrydol: os yw'r model CAD yn gywir, bydd y peiriant yn torri'r rhan i fanyleb. Mewn gweithrediadau llawr siop gwirioneddol yn Xiamen Dazao Machinery, mae newidynnau ffisegol y tu allan i reolwr y peiriant yn aml yn dinistrio goddefiannau tynn.
Ehangu Thermol ac Anghysonderau Mesureg
Y Broblem
Mae swp o 500 o fframiau strwythurol Al6061-T6 yn pasio archwiliad CMM 100% ar lawr siop ffatri yn Ne Tsieina yn ystod mis Gorffennaf (tymheredd siop amgylchynol: 32 gradd). Ar ôl cyrraedd labordy arolygu cwsmer sy'n dod i mewn ym Munich, yr Almaen ym mis Tachwedd (wedi'i gyflyru i 20 gradd), mae pob rhan yn methu archwiliad dimensiwn ar gyfer hyd a thraw canol twll.
Y Ffiseg
Mae Cyfernod Ehangu Thermol ( ) yn rheoli ehangiad llinol neu grebachu wrth i dymheredd newid:
ΔL=L0⋅ ⋅ΔT
Lle:
· L{0}} Dimensiwn enwol (600.000 mm)
· = Cyfernod Ehangu Thermol (23.1×10⁻⁶/K ar gyfer Al6061-T6)
· ΔT=Gwahaniaeth tymheredd (Tlabordy−Tsiop=20∘C−32∘C=−12 K)
ΔL=600.000 mm ×(23.1×10−6/K)×(−12 K)= -0.16632 mm(−166.3 μm)
Crebachodd y rhan 0.1663 mm yn unig oherwydd gwahaniaethau tymheredd amgylcheddol. Pe bai'r llun yn nodi agoddefgarwch peiriannego ±0.050 mm, mae'r gydran yn methu arolygiad sy'n dod i mewn er gwaethaf cael ei dorri'n gywir o'i gymharu ag amodau amgylchynol llawr y ffatri.
Cyfernod Llinol Ehangu Thermol ( ) Ar draws Deunyddiau Peirianneg
|
Gradd Deunydd |
CTE (×10−6/K) |
Shift Thermol ar Ran 500mm fesul Delta 10 gradd |
|
Al6061-T6 Alwminiwm |
23.1 |
0.1155 mm(115.5 μm) |
|
Al7075-T6 Alwminiwm |
23.4 |
0.1170 mm(117.0 μm) |
|
304 Dur Di-staen |
17.2 |
0.0860 mm(86.0 μm) |
|
Dur carbon C1018 |
11.5 |
0.0575 mm(57.5 μm) |
|
Invar 36 (FeNi36) |
1.2 |
0.0060 mm (6.0 μm) |
|
Carbid Twngsten (Offer) |
5.0 |
0.0250 mm (25.0 μm) |
Protocol Amgylcheddol Dazao
1. Hinsawdd-Amgylcheddau CMM a Reolir:Pawb yn derfynol-gweithdrefnau arolygu CMM a reolir gan yr hinsawdddigwydd mewn labordy mesureg ISO Dosbarth 7 a gynhelir ar 20∘C±0.5∘C gyda lleithder cymharol wedi'i reoli o dan 50%.
2. 24-Awr Socian Ecwilibriwm Thermol:Mae rhannau alwminiwm amrwd yn socian yn y labordy mesureg am 24 awr cyn yr arolygiad i wasgaru'r gwres a gynhyrchir yn ystod y peiriannu.
3. Iawndal Tymheredd Dynamig:Mae peiriannau CMM yn defnyddio thermistorau arwyneb cyswllt i fesur tymheredd arwyneb rhan mewn amser real. Mae'r meddalwedd arolygu yn addasu data dimensiwn yn ôl i'r 20 yn algorithmig∘Safon gyfeirio C a ddiffinnir gan ISO 1.
Anodizing Coating Build-Drifft i Fyny a Dimensiynol
Y Broblem
Yn dilyn melino CNC, mae maniffold falf hydrolig alwminiwm yn mesur yn union o fewn ei oddefgarwch gofynnol o ±0.010 mm ar dyllau dwyn ac edafedd mewnol M8. Yn dilyn Anodizing Hardcoat Math III, mae Bearings yn methu â phwyso ffitio i mewn i'w tyllau, ac mae sgriwiau cydosod yn rhwymo yn ystod ymgysylltiad edau.
Y Ffiseg
Mae anodizing yn trosi alwminiwm sylfaen yn alwminiwm ocsid (Al2O3) haen wyneb. Yn wahanol i brosesau platio (fel platio nicel neu aur electroless), mae'rProses anodizing côt galed Math IIIyn tyfu i mewn i'r deunydd sylfaen ac allan uwchben yr arwyneb gwreiddiol mewn cymhareb 50:50 yn fras.
Os yw cyfanswm trwch cotio anodize yn T:
· Twf arwyneb allanol=0.5T
· Treiddiad deunydd mewnol=0.5T
Ar gyfer tylliad silindrog mewnol o ddiamedr D, mae tyfiant haen allanol yn lleihau'r diamedr mewnol terfynol 2 × (0.5T)=T:
Dterfynol, int=Dpeiriannu, int−T
Ar gyfer siafftiau silindrog allanol, mae twf haen allanol yn cynyddu'r diamedr terfynol gan T:
Dterfynol, est=Dpeiriannu, est+T
Ar gyfer edafedd mewnol (60∘ongl fflans edau), yr effaith ar ddiamedr traw edau (Dp) yn cael ei luosi oherwydd geometreg ystlys:
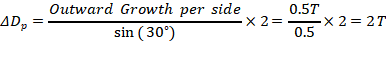
Mae haen anodizing Côt Galed Math III o 40 μm (0.040 mm) yn lleihau diamedrau turio mewnol 0.040 mm ac yn lleihau diamedr traw edafedd mewnol 0.080 mm (80 μm). Bydd y twf haen hwn yn achosi bolltau safonol i rwymo yn ystod y cynulliad.
Sifftiau Dimensiwn Ar Draws Triniaethau Arwyneb
|
Triniaeth Wyneb |
Trwch Nodweddiadol (T) |
Twf Allan (0.5T) |
Newid Turth Mewnol |
Newid Diamedr Traw Thread |
|
Anodizing Math II (Sylffwrig) |
15 μm (0.015 mm) |
7.5 μm |
-0.015 mm |
-0.030 mm |
|
Anodizing Côt Galed Math III |
40 m (0.040 mm) |
20.0 μm |
-0.040 mm |
-0.080 mm |
|
Platio Nicel Electroless |
10 m (0.010 mm) |
10.0 m (blaendal o 100%) |
-0.020 mm |
-0.040 mm |
|
Trosi Cemegol (Chromad) |
1 μm(0.001 mm) |
Dibwys |
<−0.001 mm |
Dibwys |
Model Gwrthbwyso Peiriannu Cyn-Dazao (PMDO).
I gynnalrhannau alwminiwm manylder uchelo fewn y fanyleb ar ôl gorffen yr arwyneb, mae Dazao Machinery yn cymhwyso gwrthbwyso dimensiwn cyn-peiriannu i lwybrau offer cyn torri:
· Gwasg Mewnol-Fit Bores:Peiriannu rhy fawr gan T cyn anodizing.
· Siafftiau Trachywiredd Allanol:Wedi'i beiriannu'n rhy fach gan T cyn anodeiddio.
· Trywyddau wedi'u Tapio'n Fewnol:Wedi'i dapio gan ddefnyddio tapiau edau rhy fawr (fel tapiau terfyn GH3, GH5, neu GH7) neu edau-wedi'u melino gan ddefnyddio rhaglen wrthbwyso negyddol i wneud iawn am y gostyngiad mewn diamedr traw 2T.
Rhyddhau Straen Gweddilliol a Postio-Unclamping Warpage
Y Broblem
Mae hambwrdd adeileddol tenau â waliau (350 mm × 200 mm × 12 mm, trwch wal 2.0 mm) yn cael ei felino ar ganolfan peiriannu 5-echel. Mae archwiliad stiliwr cyffwrdd yn y fan a'r lle yn cadarnhau gwastadrwydd o fewn 0.015 mm wrth ei glampio i'r gosodiad. Unwaith y bydd clampiau hydrolig yn cael eu rhyddhau, mae'r rhan yn cyrlio i fyny, gan arwain at wall gwastadrwydd o 0.650 mm.
Y Ffiseg
Mae stoc plât alwminiwm allwthiol neu rolio amrwd yn cynnwys straen gweddilliol mewnol a grëwyd gan ddiffodd cyflym yn ystod triniaeth wres felin.
Mewn plât heb ei-beiriannu, mae'r straenau mewnol hyn yn aros mewn cydbwysedd statig ar draws y trwch trawsdoriadol:

Pan fydd peiriannu garw yn tynnu 80% + o ddeunydd o un wyneb, mae'n dinistrio'r cydbwysedd eiliad mewnol hwn. Mae gweddill y deunydd yn dod yn ôl i sefydlu cydbwysedd strwythurol newydd, gan achosi plygu neu droelli rhannol.
Mae crymedd canlyniadol (κ) y gydran yn gymesur â'r moment blygu gweddilliol anghytbwys (Mgweddilliol):

Lle:
· E=Modwlws Elastig (68.9 GPa ar gyfer Al6061)
· b=Rhan o led
· h=Trwch wal sy'n weddill ar ôl peiriannu
Wrth i drwch wal sy'n weddill (h) leihau, mae crymedd (κ) yn cynyddu gan ffactor ciwbig (h3), sy'n esbonio pam mae rhannau poced â waliau tenau yn profi afluniad sylweddol. Cynnal yn uchelGoddefgarwch cnc 5 echelni all lleoli atal yr afluniad hwn, gan fod y symudiad yn digwydd ar ôl i'r rhan gael ei ddadclapio o wely'r peiriant.
Protocol Lliniaru Straen 4-Cam Dazao
1. Manyleb Gradd Deunydd:Mandad straen{0}}leddfu tymerau megisAl6061-T651neuAl7075-T651. Mae'r51ôl-ddodiad yn dynodi bod y felin fecanyddol ymestyn y plât alwminiwm gan 1.5% i 3% ar ôl triniaeth wres ateb, niwtraleiddio meysydd straen gweddilliol mewnol.
2. Strategaeth Garwedd Gymesur:Peiriant 50% o gyfaint poced ar Ochr A, troi'r rhan i ochr peiriant B, ac yna perfformio straen-cyflyru thermol lleddfu cyn cymryd pasiau gorffen terfynol (0.25 mm dyfnder y toriad).
3. Lleddfu Straen Thermol Rhwng-Cam:Pobwch gydrannau wedi'u peiriannu'n rhannol yn 175∘C am 4 awr, ac yna oeri ffwrnais yn araf (20∘C/awr). Mae hyn yn llacio caledu gwaith cyn pasio maint terfynol.
4. Daliad Gwaith Gwactod / Hyblyg:Amnewid clampiau mecanyddol anhyblyg gyda gosodiadau gwactod neu -glampio-grymoedd isel yn ystod pasiau gorffen er mwyn osgoi cyflwyno straen clampio mecanyddol i'r geometreg orffenedig.
Economeg Ariannol Goddefiannau Tyn mewn Rhannau Alwminiwm
Cost yn erbyn Goddefgarwch Swyddogaeth Fathemategol
Mewn peiriannu CNC, nid yw cost gweithgynhyrchu yn graddio'n llinol wrth i oddefiannau dynhau. Mae'n dilyn cromlin cost esbonyddol sy'n cael ei llywodraethu gan borthiant a chyflymder is, cylchoedd gorffen aml-pas, offer torri arbenigol, cyfraddau sgrap uwch, a mesureg helaeth uwchben.
Cost Gymharol C(T)=A+(B/TK)
Lle:
· A=Gosodiad gwaelodlin, deunydd crai, a chost gweithredu sefydlog
· B=Cyfernod anhawster proses
· T=Band goddefiant penodedig (mm)
· k= Esbonydd proses (yn nodweddiadol yn amrywio rhwng 0.8 a 1.5 ar gyfer torri metel)
Goddefiannau Gweithgynhyrchu, Gofynion Proses, a Lluosyddion Cost
|
Gradd Goddefgarwch |
Band Goddefgarwch (mm) |
Dosbarth Peiriant Angenrheidiol |
Gradd Offer |
Dull Arolygu |
Est Cyfradd Cynnyrch. |
Lluosydd Cost |
|
Masnachol |
±0.200 mm |
Safon 3-Echel CNC |
Carbid Safonol |
Vernier Caliper / Sampl |
99.9% |
1.0x |
|
Safon (ISO 2768-m) |
±0.100 mm |
Canol-Haen 3/4-Echel CNC |
Carbide Haenedig |
Mesuryddion Pin / Gauge Uchder |
99.5% |
1.2x |
|
Manwl |
±0.025 mm |
Uchel-Cywirdeb 3/5-Echel |
Carbid caboledig/cytbwys |
Samplu CMM / Mesur Aer |
96.0% |
2.4x |
|
Yn dynn |
±0.005 mm |
Ultra-5-Echel Precision |
PCD caboledig / Sengl-Crystal |
100% Hinsawdd CMM Lab |
88.0% |
5.5x |
|
Ultra{0}}Manylrwydd |
±0.002 mm |
Grinder Jig / Melin Optegol |
Diemwnt monocrystalline |
Is-micron Optical CMM |
70.0% |
8.5x+ |
Gyrwyr Cost mewn Gweithrediadau CNC Precision
Yn nodi agoddefgarwch tynn peiriannu cncgofyniad (fel ±0.005 mm) yn cynyddu treuliau ar draws y biblinell weithgynhyrchu gyfan:
· Cylchoedd Sefydlogi Thermol:Rhaid i werthydau manwl uchel redeg aer segur-yn pasio am 60 i 90 munud cyn eu torri i gyrraedd cydbwysedd thermol ar draws berynnau gwerthyd a sgriwiau pêl.
· Diraddio Gwisgo Offer Cyflym:Rhaid disodli torwyr ar yr arwydd cyntaf o draul ystlys (VB Yn fwy na neu'n hafal i 0.05 mm) ymhell cyn i fethiant trychinebus ddigwydd, oherwydd bod mân draul yn cynyddu ymwrthedd torri a gwyriad offer y tu hwnt i 0.003 mm.
· Yn-Prosesu Ymchwilio â Laser:Rhaid i reolwyr peiriannau weithredu arferion gosod offer awtomataidd (fel systemau laser Renishaw neu Blum) bob ychydig rannau i fesur traul radiws torrwr a thwf thermol, gan ychwanegu amser preswylio anghynhyrchiol i gylchoedd peiriannu.
· Oriau Llafur Metroleg:Mae gwirio nodweddion is-micron yn gofyn am raglennu CMM pwrpasol, graddnodi stylus stiliwr, a socian thermol siambr hinsawdd, gan godi costau rheoli ansawdd o wiriad byr â llaw i weithdrefn labordy estynedig.
Archwiliad Lluniadau Peirianneg: Osgoi Gor-Goddefgarwch
Archwiliad Achos: Cydran Manifold Hydrolig Awyrofod (180 mm × 120 mm × 60 mm, Al7075-T6)
Fe wnaeth adolygu goddefiannau nodwedd anfeirniadol i alinio â gofynion y cynulliad leihau cyfanswm costau gweithgynhyrchu uned 74.5% tra'n cadw swyddogaeth fecanyddol lawn.
Galluoedd Peiriannau, Cyfyngiadau Proses a Mesureg Arolygu
Cywirdeb Peiriant vs Cywirdeb Rhan
Nid yw adeiladwr offer peiriant sy'n hawlio cywirdeb lleoli o 0.003 mm (yn ôl ISO 230-2) yn gwarantu y bydd y cydrannau a gynhyrchir yn cyd-fynd â'r fanyleb honno. Mae lleoli echelin yn mesur mudiant heb ei lwytho ar hyd graddfa wydr optegol.
Gwall dimensiwn y gydran derfynol yw swm fector nifer o newidynnau ffisegol annibynnol:

Mae ceisio dal goddefiant o ±0.005 mm (5.0 μm) ar offeryn peiriant sy'n arddangos pentwr gwall integredig -i fyny o 10.4 μm yn arwain at broses ystadegol ansefydlog gyda chyfraddau sgrap uchel.
Terfynau Cinematig mewn Peiriannu CNC 5-Echel
Wrth ddefnyddio uwchGwasanaethau peiriannu CNC 5-echelyn dileu ail{0}}gweithrediadau clampio, mae'n cyflwyno gwallau cinematig cylchdro.
Mae'r echelinau cylchdro (A, B, neu C) yn cyflwyno camliniadau Canol y Cylchdro (COR). Gwall aliniad onglog o 0.004∘ar dabl tryniwn echel A-yn trosi'n shifft lleoliadol llinol (Δ) ar bwynt sydd wedi'i leoli 200 mm o'r echelin colyn:
Δ=L⋅sin(θ)=200 mm × pechod(0.004∘)=200×0.0000698=0.01396 mm(13.96 μm)
CynnalGoddefgarwch cnc 5 echelmae perfformiad islaw ±0.010 mm yn gofyn am arferion graddnodi cyfeintiol awtomataidd (fel mapio gofodol traciwr laser Renishaw AxiSet neu Leica) i ddiweddaru matricsau trawsnewid cinematig yn rheolwr y peiriant.
Mecaneg Gwyriad Offeryn Torri Deinamig
Wrth felino waliau fertigol dwfn, mae melinau diwedd yn ystwytho o dan lwythi torri rheiddiol (Fc), yn ymddwyn fel trawstiau cantilifer:
δ=(Fc⋅L3)/(3⋅E⋅I)
Lle:
· δ=Awgrym offeryn gwyriad rheiddiol (mm)
· Fc= Grym torri rheiddiol (N)
· L=Hyd bargod offer o wyneb y deiliad (mm)
· E=Offeryn Modwlws Elastigedd (600 GPa ar gyfer carbid solet)
· I=Arwynebedd moment o syrthni (I=(π⋅d4)/64 ar gyfer siafft offer silindrog o ddiamedr d)

Oherwydd bod hyd bargod (L) yn giwb (L3), mae dyblu gordo offer yn cynyddu fflecs rheiddiol gan ffactor o 8 (23=8). Mae hyn yn achosi gwallau tapr ar wynebau fertigol dwfn.
Er mwyn rheoli gwyriad offer yn ystod peiriannu ceudod dwfn, mae Xiamen Dazao Machinery yn defnyddio strategaethau melino trochoidal effeithlonrwydd uchel. Mae llwybrau offer trochoidal yn cynnal ymgysylltiad rheiddiol bach (ae<0.08D) and large axial engagement (ap=2.0D), lleihau grym torri rheiddiol (Fc) tra'n cyflawni cyfraddau tynnu deunydd uchel.
Gwirionedd Archwilio CMM a Therfynau Metroleg
Mae gwirio dimensiwn ei hun yn cynnwys ansicrwydd mesur cynhenid.
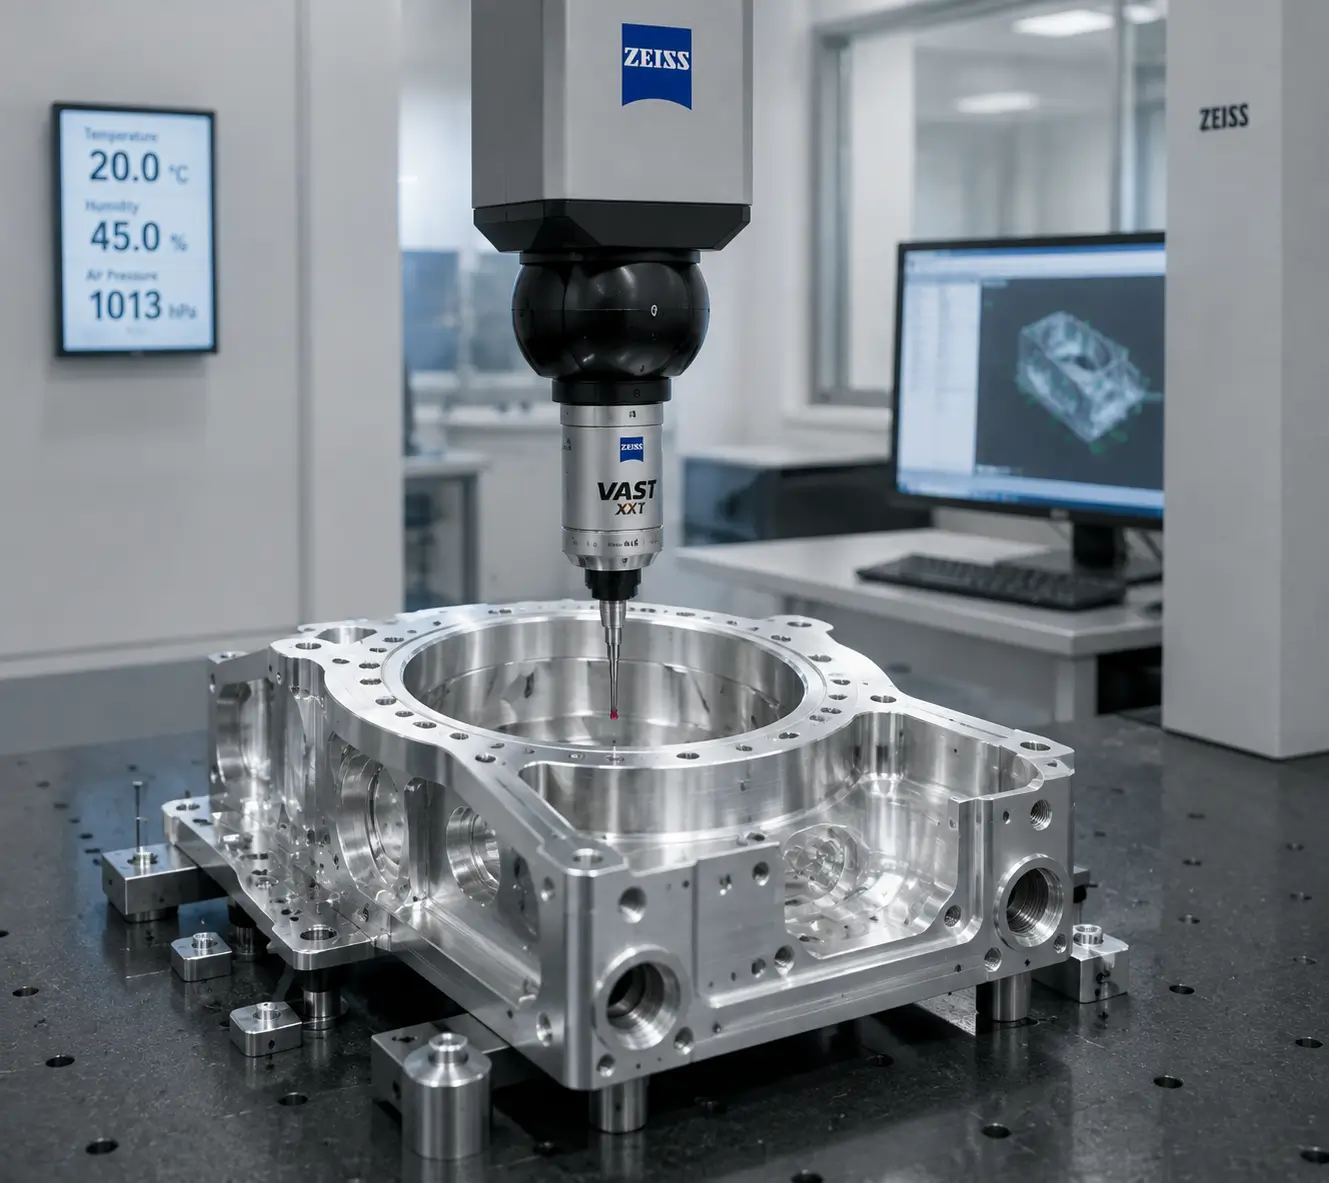
Newidynnau metroleg allweddol sy'n dylanwadugoddefgarwch arolygu cmmdata yn cynnwys:
1. Gwyriad Ball Stylus:Mae stilwyr cyffyrddol yn ystwytho ychydig wrth gyffwrdd ag arwynebau rhannau cyn sbarduno. Mae hyd stiliwr heb ei raddnodi yn cyflwyno gwallau mesur systematig.
2. Dewis Dwysedd Pwynt:Measuring a ∅50 mmbearing bore using only 4 probe points can miss lobing errors created by 3-jaw chuck clamping. Dazao metrology standards mandate continuous scanning probe paths gathering >200 pwynt fesul nodwedd turio.
3. Algorithmau Ffitio Nodweddion Mathemategol:
· Sgwariau Lleiaf (Gauseg):Yn lleihau swm y gwallau rheiddiol sgwâr. Yn ddefnyddiol ar gyfer geometreg gyffredinol, ond gall ganiatáu -o-gopaau penodol i basio.
· Parth Lleiaf (MZ):Yn cyfrifo dwy ffin consentrig cyfochrog sy'n cynnwys yr holl bwyntiau. Yn cyd-fynd â diffiniadau GD&T yn uniongyrchol.
· Uchafswm Arysgrif (MI):Yn cyfrifo'r silindr perffaith mwyaf sy'n ffitio y tu mewn i dyllu mewnol. Hanfodol ar gyfer gwerthuso ffit cydosod siafft/tyllu.
Rheolau Ymarferol DFM ac Aliniad Caffael
Nodwedd DFM-gan-Arweinlyfr Goddef Nodweddion
Er mwyn cydbwyso perfformiad mecanyddol ag effeithlonrwydd gweithgynhyrchu, cymhwyswch y manylebau goddefgarwch a argymhellir ar gyfer cydrannau alwminiwm:
Nodwedd-Argymhellion Goddefgarwch Peirianneg Penodol
|
Categori Nodwedd |
Cymhwysiad Cynradd |
Dosbarth Ffit / ISO a Argymhellir |
Targed Goddefgarwch Llinol |
Garwedd targed (Ra) |
|
Lleoli Tyllau Pin |
Hoelbren aliniad |
ISO H7 / m6 |
+0.012/−0.000 mm |
RaLlai na neu'n hafal i 0.8 μm |
|
Yn dwyn Bores Tai |
Mae wasg dwyn pêl yn ffitio |
ISO H6/N6 |
+0.009/−0.000 mm |
RaLlai na neu'n hafal i 0.4 μm |
|
O-Ring Groove Dyfnder |
Seliau hylif/gwactod |
Safon AS568 |
±0.025 mm |
RaLlai na neu'n hafal i 0.8 μm |
|
O-Ring Groove Width |
Seliau hylif/gwactod |
Safon AS568 |
±0.050 mm |
RaLlai na neu'n hafal i 1.6 μm |
|
Tyllau Fastener Threaded |
Darnau bollt wedi'u tapio |
ISO 2/6H |
Wedi'i osod wrthbwyso cyn{0}}gorffen |
Ffit Tap Safonol |
|
Teithiau Clirio |
Bolltiwch drwy-dyllau |
ISO 273 Canolig |
±0.100 mm |
RaLlai na neu'n hafal i 3.2 μm |
|
Heb{0}}Paru Allanol |
Cloriau allanol, cromfachau |
ISO 2768-m |
±0.200 mm i ±0.500 mm |
RaLlai na neu'n hafal i 3.2 μm |
Dewis Deunydd: Matrics Peiriannu a Sefydlogrwydd
Mae dewis y radd alwminiwm briodol yn effeithio ar sefydlogrwydd rhannau corfforol, perfformiad torri, a lefelau goddefgarwch cyraeddadwy.
Peiriannu Aloi Alwminiwm a Nodweddion Mecanyddol
|
Gradd aloi |
Cryfder Tynnol (MPa) |
Cryfder Cynnyrch (MPa) |
Mynegai Machinability |
Sefydlogrwydd Thermol |
Gorffen Anodizing |
Cymhwysiad Diwydiant Cynradd |
|
Al6061-T6 / T651 |
310 |
276 |
80%(Ardderchog) |
Uchel |
Ardderchog |
Fframiau strwythurol, awtomeiddio, roboteg |
|
Al7075-T6 / T651 |
570 |
503 |
90%(Uwch) |
Uchel |
Da (tywyllach) |
Awyrofod, -breichiau straen uchel, amddiffyn |
|
Al2024-T3 |
470 |
325 |
75% (Da) |
Cymedrol |
Gwael (yn dueddol o cyrydu) |
Crwyn strwythurol awyrennau, ffitiadau cneifio |
|
Al5052-H32 |
230 |
193 |
50%(Gummy) |
Isel (Gummy) |
Teg |
Amgaeadau metel dalen, platiau morol |
|
Al6082-T6 |
340 |
310 |
80%(Ardderchog) |
Uchel |
Ardderchog |
Fframiau strwythurol/modurol Ewropeaidd |
|
MIC-6 (Plât Cast) |
160 |
105 |
90%(Uwch) |
Eithriadol |
Teg |
Platiau mainc optegol, offer gosodion |
· Plât Alwminiwm Cast MIC-6:Yn cael ei ffafrio pan fydd angen sefydlogrwydd dimensiwn hirdymor ac arwynebau gwastad. Mae stoc plât cast yn dangos bron i sero straen gweddilliol mewnol, sy'n atal plygu neu droelli yn ystod melino pocedi trwm.
· Al7075-T651:Aloi cryfder uchel gyda nodweddion torri sglodion byr, yn ddelfrydol ar gyfer dal nodweddion wal tenau i lawr i 0.50 mm.
Aliniad Cyflenwr a Gwiriad Rheoli Ansawdd
Er mwyn atal anghydfodau dimensiwn a sicrhau ansawdd rhan cyson, sefydlwch y protocolau aliniad cyflenwyr hyn cyn rhyddhau archebion cynhyrchu:
1. Consensws Ffrâm Cyfeirnod Datwm (DRF):Sicrhewch fod y lluniad peirianyddol yn diffinio datumiau cynradd (A), eilaidd (B), a thrydyddol (C) yn seiliedig ar wynebau cyswllt swyddogaethol gwirioneddol, yn hytrach nag ymylon mympwyol.
2. Arolygiad Erthygl Gyntaf (FAI) o dan AS9102:Mandad cwblhau adroddiadau FAI yn cwmpasu 100% o ddimensiynau lluniadu ar y rhediad cynhyrchu cychwynnol i wirio sefydlogrwydd proses (Cpk).
3. Aliniad Protocol Mesur CMM:Cytuno ar steilio blaenau stiliwr, modelau iawndal tymheredd, ac algorithmau gosod mathemategol (fel Isafswm Parth) cyn rhediadau masgynhyrchu.
Fframwaith Sicrwydd Ansawdd a Safonau Dazao Precision
Cyflawni'n gysoncywirdeb peiriannu alwminiwmangen mwy na chaffael offer peiriant CNC cyflymder uchel. Mae'n gofyn am reoli tymereddau amgylcheddol, cyn-iawndal am haenau cotio, niwtraleiddio meysydd straen mewnol, a chymhwyso rheolaethau GD&T priodol.
Wedi'i sefydlu yn 2000, mae Xiamen Dazao Machinery yn gweithredu cyfleuster gweithgynhyrchu ardystiedig ISO 9001:2015 ac IATF 16949:2016 sy'n cynnwys canolfannau peiriannu CNC cyflymder uchel 3{{-, 4-, a 5-echel, systemau melino troi CNC, a systemau metroleg a reolir gan yr hinsawdd.
Mae tîm peirianneg Dazao yn cynnal adolygiadau DFM trylwyr ar gyfer pob prosiect cynhyrchu, gan helpu cleientiaid i wneud y gorau o fanylebau lluniadu, osgoi gor-oddef costau diangen, a sicrhau bod cydrannau'n ymgynnull yn gywir wrth gyrraedd.

Cwestiynau Cyffredin
01.Pam roedd fy nghyflenwr peiriannu yn codi 4x yn fwy am oddefgarwch ±0.005mm pan oedd ±0.05mm yn ddigonol?
02.Pam y rhewodd fy nhyllau edafedd M6 i fyny ar ôl anodizing Côt Caled Math III?
03.Pam wnaeth rhannau alwminiwm basio arolygiad CMM ffatri yn Tsieina ond methu QC sy'n dod i mewn yn yr Almaen?
04.Pam wnaeth fy mhlât alwminiwm tenau â waliau tenau fel tatws ar ôl dadclampio o'r felin CNC?
05.Pam mae fy adroddiadau arolygu CMM yn anghytuno â chanlyniadau CMM fy nghwsmer ar yr un rhan?
06.A ddylwn i nodi ISO 2768-m neu ISO 2768-f ar gyfer rhannau alwminiwm CNC safonol?


