

1. Dewis Deunydd: Never specify Al6061-T6 plate for high-volume pocketing (>40% tynnu metel). Nodwch straen-wedi'i leddfu bob amserAl6061-T651i atal postio -grymu peiriannu ac afluniad.
2. Rheol Twf Anodizing:Mae haenau ocsid Anodize yn tyfu 50% i mewn a 50% tuag allan. Ar gyfer Anodize Côt Galed Math III (cyfanswm trwch 40 μm), diamedrau turio mewnol cyn-peiriant0.040 mm yn fwyna'r postiad terfynol-anodize dimensiwn targed.
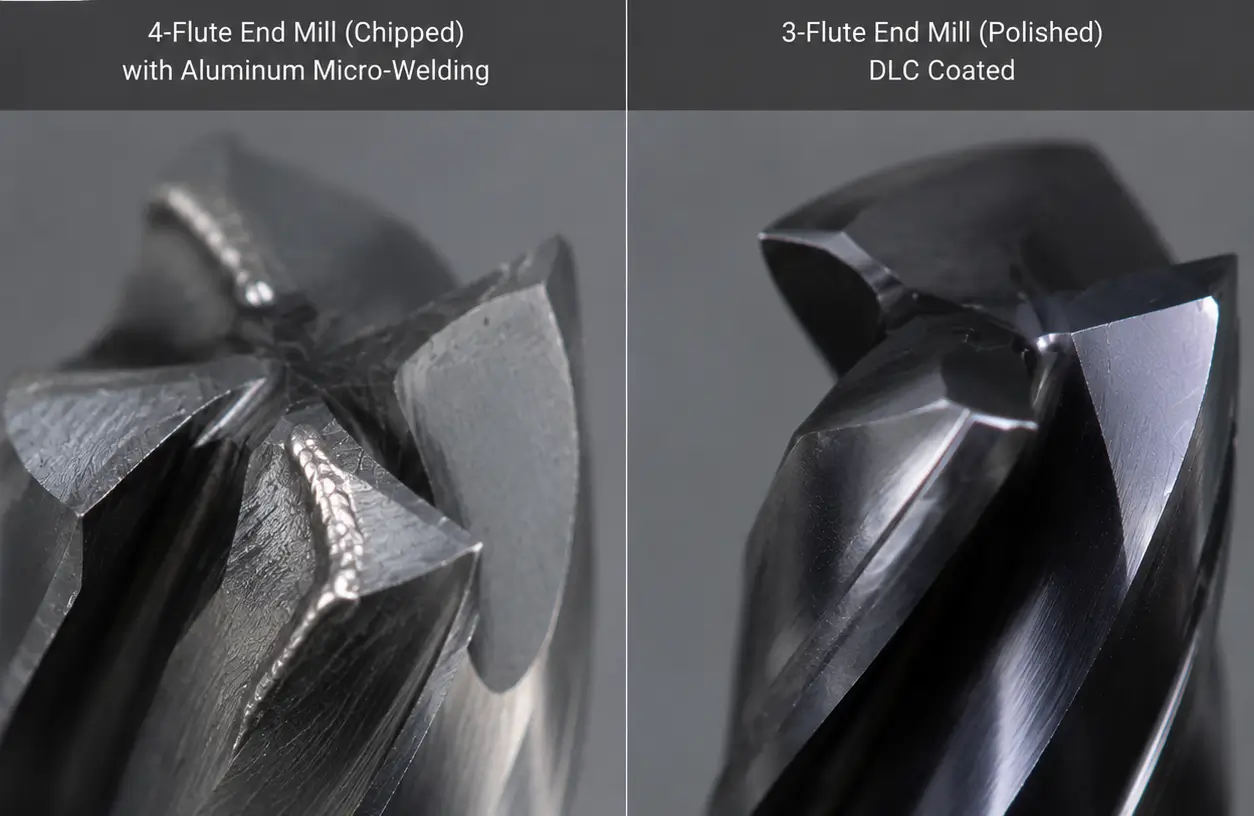
3. Llwybr Offer Pocedi Dwfn:Disodli slotio confensiynol gyda Melino Trochoidal Dynamig (ae=10%−15%D, ap=2−3D). Cyfuno â 3-melinau diwedd caboledig ffliwt ac oerydd pwysedd MQL/uchel i ddileu micro-weldio alwminiwm (gallio) a thorri offer.
4. Geometreg Offeryn:Defnyddiwch 2-felinau diwedd ffliwt ar gyfer clirio slotiau garwio trwm a melinau diwedd helics 3- ffliwt, 45 gradd gyda gorchudd Carbon tebyg i Ddiemwnt (DLC) ar gyfer gorffennu cyflym. Osgoi haenau TiAlN oherwydd affinedd cemegol rhwng titaniwm ac alwminiwm.
5. Goddefgarwch Economaidd:Goddefgarwch masnachol safonol ar gyfer rhannau alwminiwm melin CNC ywISO 2768-m (±0.05 mm). Mae goddefiannau tynhau i ± 0.005 mm yn cynyddu costau beicio peiriannu 280% oherwydd pasiau gorffen araf, sefydlogi thermol, ac archwiliad CMM 100%.
Canllaw Peirianneg Alwminiwm Melino CNC ar gyfer Rhannau Peiriannu Precision
Mae aloion alwminiwm yn cyfrif am dros 65% o'r holl gydrannau strwythurol metel ysgafn sy'n cael eu prosesu mewn gweithgynhyrchu contract manwl. Ar draws gorchuddion trenau pwer modurol, breichiau adeileddol robotig, siasi diagnostig meddygol, ac asennau adeileddol awyrofod, mae alwminiwm yn darparu cymhareb cryfder eithriadol-i{-(hyd at 130 kN·m/kg) ynghyd â dargludedd thermol yn cyrraedd 167 W/m·K.
Er gwaethaf consensws diwydiant eang yn labelu alwminiwm yn fetel hawdd i'w beiriant, mae cynhyrchu cyfaint uchel fel mater o drefn yn dioddef o ddulliau methu nas rhagwelwyd. Cyfernodau ehangu thermol (23 × 10−6/K ar gyfer Al6061), ymdoddbwyntiau isel (~660∘C), hydwythedd materol, a straen treigl gweddilliol mewnol yn creu rhwystrau peirianneg sylweddol. Mae peiriannu afreolus yn cynhyrchu rhannau ystofog, yn carlamu ar ymylon torri, yn pacio sglodion, ac allan-o-fensiynau penodol yn dilyn post-brosesu anodization. I gael trosolwg cyffredinol o eiddo aloi strwythurol, gall peirianwyr ymgynghori â'ncanllaw peiriannu CNC alwminiwm cynhwysfawr.
Fe'i sefydlwyd yn 2000,Peiriannau Dazao Xiamenyn gweithredu cyfleusterau gweithgynhyrchu ardystiedig ISO9001: 2015 ac IATF16949:2016 sydd â chanolfannau peiriannu CNC 3-echel, 4-echel, a 5-echel cydamserol. Wedi prosesu dros 4.2 miliwnCNC melino rhannau alwminiwmdros ddau ddegawd, mae ein tîm peirianneg wedi llunio'r canllaw technegol hwn. Mae'r ddogfen hon yn darparu data peiriannu empirig, modelau iawndal goddefgarwch mathemategol, meini prawf dewis offer, dadansoddiadau achos gwraidd methiant, a rheolau dylunio lleihau costau ar gyfer arweinwyr caffael a pheirianwyr mecanyddol.
LLIF GWAITH melino CNC Alwminiwm a DFM:
· Step 1: MATERIAL SELECTION ->Al6061-T651 (Llai o Straen), Al7075-T6, Al5052-H32
· Step 2: DFM ANALYSIS -> Wall Thickness >= 0.8mm, Dyfnder Poced<= 5x Radius (R >= 1.1r)
· Step 3: TOLERANCE PLAN ->ISO 2768-m Safonol|Iawndal Mathemateg Cyn-Anodize
· Step 4: TOOLING & PATHS ->3-Fliwt 45 gradd Helix DLC Gorchuddio|Melino Trochoidal Dynamig
· Step 5: QUALITY VERIFICATION ->Sbectrometreg Optegol|Arolygiad CMM 3D|Archwiliad ISO/IATF
Dethol Aloi Alwminiwm a Machinability Metelegol
Mae dewis y radd alwminiwm gorau posibl yn gofyn am gydbwyso cryfder mecanyddol, ymwrthedd cyrydiad, weldadwyedd, cost deunydd crai, a mynegai machinability. Isod mae dadansoddiad peirianneg manwl o'r aloion alwminiwm gyr sylfaenol a ddefnyddiwyd ynmelino alwminiwm manwl gywir.
Cymhariaeth Mynegai Peiriannu Cymharol (%):
· Al7075-T6: 100%
· Al2024-T3: 95%
· Al6061-T651: 85%
· Al7050-T7451: 80%
· Al5052-H32: 50%
Al6061 T6 yn erbyn Rheolau Dewis Tymher T651
Al6061 (Al-Mg-Si family) yw ceffyl gwaith peirianneg gyffredinol. Mae'n dangos caledwch uchel, ymwrthedd cyrydiad da, a weldadwyedd rhagorol.
· Gwaelodlin Cyfansoddiad Cemegol:Magnesiwm (0.8%–1.2%), Silicon (0.4%–0.8%), Copr (0.15%–0.40%), Cromiwm (0.04%–0.35%), Haearn (Llai na neu’n hafal i 0.7%).
· Gwahaniaethau Cyflwr Tymheredd (T6 vs. T651):
· Tymher T6:-gwres toddiant wedi'i drin a'i heneiddio'n artiffisial. Mae deunydd T6 yn cadw straen gweddilliol mewnol uchel a achosir yn ystod diffodd dŵr cyflym. Pan fydd pocedu trwm yn tynnu metel sylweddol o un ochr i blât T6, mae'r pwysau mewnol hyn yn anghytbwys, gan arwain at bwa rhan difrifol.
·Tymher T651:Gwres toddiant-wedi'i drin, straen-wedi'i leddfu gan ymestyn rheoledig (1.5% i 3% set barhaol), ac yna'n heneiddio'n artiffisial.Ein mandates Al6061-T651 stock for all plate components requiring >30% tynnu deunydd.
Al7075 Nodweddion Melino Awyrofod Cryfder Uchel
Mae Al7075 (Al-Zn-Mg-Cu family) yn radd awyrofod hynod-uchel-. Sinc yw'r brif elfen aloi (5.1%–6.1%).
· Gwaelodlin Cyfansoddiad Cemegol:Sinc (5.1%–6.1%), Magnesiwm (2.1%–2.9%), Copr (1.2%–2.0%), Manganîs (0.30%), Silicon (0.40%).
· Perfformiad Peiriannu:Mae cryfder y cnwd yn cyrraedd 503 MPa (bron ddwywaith cymaint â 6061-T6). Mae'r deunydd yn torri gyda sglodion byr, brau ac yn arddangos ymddygiad gummy sero, gan gynhyrchu garwder arwyneb uwch (Ra<0.4μm) during finishing.
· Cyfyngiadau:Cost deunydd crai uchel (~ 2.2 × pris 6061), llai o ymwrthedd cyrydiad, a weldadwyedd gwael.
Cymhariaeth Perfformiad Alloy Uwchradd ar gyfer Al5052 Al2024 ac Al7050
· Al5052-H32:Aloi na ellir ei drin â gwres gyda chynnwys magnesiwm uchel (2.2%–2.8%). Hydwyth a meddal iawn, sy'n golygu ei fod yn dueddol o gronni ymyl a sglodion hir, llinynnol yn ystod melino. Yn fwyaf addas ar gyfer cromfachau dalen fetel y mae angen eu plygu wedyn.
· Al2024-T3:Alwminiwm aloi copr-yn darparu ymwrthedd blinder rhagorol. Defnyddir yn helaeth mewn gweoedd cneifio awyrennau ac aelodau tensiwn. Angen rheolaeth tymheredd dynn yn ystod melino oherwydd ehangu thermol.
· Al7050-T7451:Wedi'i ddatblygu ar gyfer-rhannau strwythurol awyrofod trwchus (dros 100mm o drwch). Yn cynnig ymwrthedd cracio straen uwch-cyrydiad o gymharu â 7075-T6.

Matrics Eiddo Metelegol a Peiriannu Manwl
|
Gradd Alwminiwm a Thymer |
Dwysedd (g/cm3) |
Cryfder Tynnol (MPa) |
Cryfder Cynnyrch (MPa) |
Caledwch Brinell (HB) |
Dargludedd Thermol (W/m⋅K) |
Cyfernod Ehangu Thermol ( μm/m⋅∘C) |
Gradd Peiriannu (%) |
Cymhwysiad Diwydiant Cynradd |
|
Al6061-T6 |
2.70 |
310 |
276 |
95 |
167 |
23.2 |
80% |
Cromfachau modurol, fframiau diwydiannol |
|
Al6061-T651 |
2.70 |
310 |
276 |
95 |
167 |
23.2 |
85% |
Platiau strwythurol manwl gywir, siambrau lled-ddargludyddion |
|
Al7075-T6 |
2.81 |
572 |
503 |
150 |
130 |
23.6 |
100% |
Asennau awyrofod, breichiau roboteg straen uchel |
|
Al7075-T651 |
2.81 |
572 |
503 |
150 |
130 |
23.6 |
100% |
Cydrannau spar strwythurol awyrennau, mowntiau amddiffyn |
|
Al2024-T3 |
2.78 |
483 |
345 |
120 |
121 |
22.8 |
95% |
Paneli croen awyrofod, caledwedd milwrol |
|
Al5052-H32 |
2.68 |
230 |
193 |
60 |
138 |
23.8 |
50% |
Llociau morol, cromfachau llen |
|
Al7050-T7451 |
2.83 |
524 |
462 |
140 |
157 |
23.5 |
80% |
Heavy aerospace bulkheads (>80mm o drwch) |
Methiannau Melino Alwminiwm CNC ac Atebion Llawr Siop
Mae canllawiau peiriannu safonol yn aml yn cyflwyno senarios damcaniaethol delfrydol. Ar lawr y siop,-mae amodau gweithgynhyrchu'r byd go iawn yn cyflwyno newidynnau ffisegol cymhleth. Isod mae tri achos methiant peirianneg manwl wedi'u dogfennu yn Dazao Machinery, ynghyd â'r protocolau technegol a ddatblygwyd i'w datrys.
CRYNODEB O FETHIANT LLAWR SIOP DAZAO:
1. Residual Stress Warping -> Root Cause: Unbalanced quenched stress in Al6061-T6 plate ->Ateb: Newid i Al6061-T651 + Garw cymesur + Anelio straen.
2. Anodizing Bore Shrinkage -> Root Cause: 50% inward growth of Al2O3 layer during anodizing ->Ateb: Roedd turio peiriant cyn-yn fwy gan ddefnyddio fformiwla iawndal Dazao.
3. Chip Packing & Micro-Welding -> Root Cause: High RPM thermal softening with 4-flute end mill in deep slot ->Ateb: Melin ben DLC 3-Flute + llwybr offer Trochoidal Dynamic + 70-bar MQL.
Dileu Straen Gweddilliol Ysboeth a Chrymu Rhannol
Disgrifiad o'r Digwyddiad
Roedd gorchymyn o 150 o blatiau tai awyrofod (350mm × 200mm × 15mm) wedi'u melino o stoc plât safonol Al6061- yn arddangos gwall bwa annerbyniol o uchel ar ôl peiriannu. Ar ôl rhyddhau'r genau vise, roedd canol y plât yn gwthio i fyny, gan greu gwall gwastadrwydd o0.82mm ar draws y darn 350 mm. Roedd hyn yn fwy na goddefgarwch lluniadu Llai na neu'n hafal i 0.05mm, gan achosi i'r swp cychwynnol cyfan fethu â rheoli ansawdd.
Dadansoddiad o Wraidd y Broblem
Mae plât safonol Al6061-T6 yn cynnwys straen cywasgu gweddilliol mewnol uchel ar yr arwynebau allanol gan gydbwyso straen tynnol mewnol o ddiffodd dŵr. Roedd peiriannu ceudod cyfaint 60% i'r ochr uchaf yn dinistrio'r cydbwysedd hwn. Ehangodd yr haen gywasgu waelod ddigyffwrdd sy'n weddill o'i gymharu â'r brig, gan warpio'r gydran.
Protocol Peirianneg Dazao
1. Amnewid Deunydd:Manyleb deunydd wedi'i newid o Al6061-T6 iAl6061-T651, gan ddefnyddio stoc plât wedi'i leddfu-ymestyn.
2. Llwybr Offer Garw Cymesurol:Wedi gweithredu rhaglen tynnu metel cytbwys. Wedi'i beiriannu 50% o ddyfnder ar Ochr A, troi'r darn gwaith i beiriannu 100% o ddyfnder ar Ochr B, ac yna dychwelyd i Ochr A ar gyfer pasio terfynol.
3. Cam Rhyddhad Straen Thermol:Wedi cyflwyno pobi anelio lleddfu straen canolraddol (175∘C am 2 awr, wedi'i oeri yn y ffwrnais) ar ôl melino garw cyn i orffeniad manwl gywir fynd heibio. Gostyngodd gwall gwastadedd isod0.018 mm.
Cyfrifo Sifftiau Dimensiwn Anodizing ar gyfer Bores Manwl
Disgrifiad o'r Digwyddiad
Roedd swp o 7075-T6 amgaeadau robot ar y cyd yn cynnwys turio dwyn trachywiredd a nodir yn
∅28.000mm (H7 ffit). Yn dilyntrachywiredd CNC melino alwminiwmgweithrediadau, tyllau wedi'u gwirio gan archwiliad CMM ar ∅28.012mm. Anfonwyd y rhannau ar gyfer Anodizing Côt Caled Math III (trwch haen enwol 40μm). Dangosodd archwiliad postio anodize fod diamedrau turio mewnol wedi crebachu i ∅27.968mm, gan wneud y swp cyfan yn anaddas ar gyfer cydosod dwyn.
Dadansoddiad o Wraidd y Broblem
Mae anodizing yn broses drosi electrocemegol sy'n trosi alwminiwm sylfaen arwyneb yn alwminiwm ocsid (Al2O3). Yn hollbwysig,mae'r cotio anodized yn tyfu 50% i mewn i'r swbstrad a 50% allan o'r wyneb gwreiddiol.
Mae cyfanswm trwch ffilm o 40μm yn adeiladu tuag allan 20μm fesul wal. Ar gyfer turio mewnol, mae'r twf allanol hwn yn lleihau'r diamedr mewnol 2 × 20μm=40 μm(0.040mm). Wrth werthusotrachywiredd anodizing wyneb pesgi opsiynau, rhaid cymhwyso lwfansau dimensiwn cyn peiriannu yn drylwyr.
Fformiwla a Phrotocol Iawndal Mathemategol
I gyflawni'r postiad targed-anodize dimensiwn (Dterfynol), y dimensiwn cyn-anodize machined (Drhag) rhaid ei gyfrifo gan ddefnyddio’r hafaliadau canlynol:
Twf Allanol fesul Wal (δallan)=Tffilm×0.50
Ar gyfer Bores Mewnol: Drhag=Dterfynol+(2×δallan)
Ar gyfer Siafftiau Allanol: Drhag=Dterfynol−(2×δallan)
Lle Tffilm cynrychioli trwch cotio anodize cyfanswm.
Dazao Cyn-Siart Lwfans Tyllu Peiriannu (Targed: H7 Fit∅28.000mm)
|
Math Anodizing |
Trwch Ffilm Penodedig ( TfilmTffilm) |
Twf Allanol / Wal ( δ allanδallan) |
Targed Peiriannu Tyllu ( DpreDrhag) |
Postiad Terfynol-Anodize Bore Size ( DerfynolDterfynol) |
|
Dim Anodize |
0μm |
0.000mm |
∅28.010mm |
∅28.010mm |
|
Math II Clir |
12μm±2μm |
0.003mm |
∅28.016mm |
∅28.010mm |
|
Math II Du |
20μm±3μm |
0.005mm |
∅28.020mm |
∅28.010mm |
|
Côt Galed Math III |
40μm±5μm |
0.010mm |
∅28.030mm |
∅28.010mm |
|
Math III Caled + PTFE |
50μm±5μm |
0.0125mm |
∅28.035mm |
∅28.010mm |
Atal Micro Weldio Galling a Pacio Sglodion Poced Dwfn
Disgrifiad o'r Digwyddiad
Yn ystod{0}}melino cyflym o boced 45mm o ddyfnder (cymhareb L/D=7.5:1) yn Al6061 gan ddefnyddio 6mm
melin derfyn 4-ffliwt safonol yn rhedeg ar 12,000RPM, digwyddodd toriad offer bob 12 i 15 rhan. Roedd waliau ochr ceudod yn dangos marciau crafu dwfn, carlamu difrifol, ac alwminiwm wedi'i doddi wedi'i weldio i ffliwtiau offer.
Dadansoddiad o Wraidd y Broblem
1. Cyfyngiad Cyfrol Ffliwt:Mae melin ben ffliwt 4-yn meddu ar gulennau ffliwt cul. Yn ddwfn mewn poced, ni all sglodion alwminiwm wacáu, gan achosi ail-dorri sglodion.
2. Meddalu Thermol:Cododd ffrithiant tymheredd yn gyflym dros 250∘C. Roedd yr alwminiwm hydwyth yn toddi a'i weldio ar y ffliwtiau offer carbid twngsten, gan ffurfio aAdeiladwyd-Up Edge (BUE)a atafaelodd ac a rwygodd y torrwr.
Protocol Peirianneg Dazao
1. Ailgynllunio Offer:Wedi'i safoni ar felin ben helics 3-ffliwt, 45 gradd gyda drych-ffliwtiau caboledig a gorchudd Carbon-debyg i Ddiemwnt (DLC) (cyfernod ffrithiant μ<0.1).
2. Llwybr Offer Trochoidal Dynamig:Wedi'i adael-slotio lled llawn. Llwybrau offer Melin Deinamig Cymhwysol yn cynnal ymgysylltiad rheiddiol (ae) o 12% o ddiamedr offer (0.72mm) a dyfnder echelinol llawn (ap) o 2.0 × D (12.0mm).
3. Dosbarthu Oerydd Pwysedd Uchel-:Wedi gosod 70-offeryn bar drwodd Isafswm Nifer Iriad (MQL) gyda niwl olew llysiau i chwythu sglodion i fyny ac allan o geudodau dwfn. Cynyddodd bywyd offer gan850%gyda sero meicro-methiannau weldio.
Goresgyn Anffurfiad Elastig O dan Glampio Gosodiadau
Disgrifiad o'r Digwyddiad
Cydrannau cylch tenau â waliau (120mm OD × 114mm ID × 30mm Uchder, trwch wal 3.0mm) wedi'u melino y tu mewn i vise hydrolig safonol yn pasio gwiriadau crwn wrth glampio (Llai na neu'n hafal i 0.010mm). Ar ôl eu-glampio, ehangodd y modrwyau yn elastig i siâp hirgrwn, gan ddangos gwall crwn o0.14 mm.
Ateb
Wedi disodli genau golygfa fecanyddol 2 bwynt gyda-pastai cyfuchlin 360 gradd-gên meddal siâp llawnwedi'u peiriannu i gyd-fynd â phroffil allanol y darn gwaith. Llai o trorym clampio hydrolig o 45N⋅m i 12N⋅m, ynghyd â phlât gosod gwactod ar gyfer pasiau wynebu terfynol. Gostyngwyd gwall cywirdeb i 0.008mm.
Dewis Offeryn Torri ac Optimeiddio Cyflymder a Porthiant
Optimeiddiocyflymder melino cnc alwminiwm a bwydoyn gofyn am ddeall sut mae geometreg offer, dewis swbstrad carbid, haenau, a dynameg torri yn rhyngweithio.
Geometreg Ffliwt Felin Derfynol a Gofynion Cotio DLC
Detholiad Cyfrif Ffliwt
· Melinau Diwedd 2 Ffliwt:Sylwch ar gyfaint corn y ffliwt fwyaf. Delfrydol ar gyfer melino plymio trwm, slotio, a gweithrediadau garw mewn graddau meddal (Al5052, Al6061) lle mae cyfaint sglodion yn uchel.
· Melinau diwedd 3-ffliwt:Yn cynrychioli'r cydbwysedd gorau posibl ar gyfer melino rhannau alwminiwm. Yn darparu cryfder craidd 50% yn uwch na 2- ddyluniadau ffliwt tra'n cynnal digon o le i glirio sglodion ar gyfer melino deinamig cyflym.
· Melinau diwedd 4-ffliwt:Wedi'i gyfyngu i weithrediadau gorffen ysgafn iawn (aeLlai na neu'n hafal i 2%D) mewn aloion caledwch uchel-silicon neu uchel (Al7075). Osgowch ar gyfer garw cyffredinol oherwydd gofod clirio sglodion bach.
Helix Angle Dynamics
· Helix safonol 30 gradd:Yn cynhyrchu grymoedd rheiddiol uwch, gan annog clebran mewn-rhannau â waliau tenau.
· Helics 45 gradd / 55 gradd Uchel:Yn trawsnewid grymoedd torri rheiddiol yn rymoedd echelinol, gan godi sglodion yn esmwyth i fyny'r ffliwtiau a gwella gorffeniad wal ochr.
· Helix amrywiol (ee, 38 gradd / 41 gradd / 45 gradd ):Yn torri amledd cyseiniant harmonig wrth dorri, gan ddileu marciau sgwrsio ar bargodion hir.
Technolegau Cotio
· Carbid caboledig heb ei orchuddio:Carbid twngsten micrograin wedi'i sgleinio i wyneb drych (Ra<0.05μm) prevents aluminum adhesion.
· Diemwnt-Fel Carbon (DLC): Amorphous carbon coating providing extreme hardness (Vickers>5000HV) a chyfernod ffrithiant isel (~0.05). Ardderchog ar gyfer peiriannu sych neu MQL.
· Zirconium nitrid (ZrN):Yn cynnig sefydlogrwydd thermol uchel ac yn atal cronni ymyl.
· Gwahardd Cotio: Peidiwch byth â defnyddio offer wedi'u gorchuddio â TiAlN neu AlTiN ar alwminiwm. Mae'r cynnwys alwminiwm yn y cotio yn rhannu affinedd cemegol â'r darn gwaith alwminiwm, gan gyflymu micro-weldio a dinistrio offer.
Fformiwlâu Mathemategol ar gyfer Porthiant Cyflymder a Symud Deunydd
1. Cyflymder Torri (Vc, Mesuryddion y Munud):
Vc=(π⋅D⋅n)/1000
Lle D yw diamedr offeryn mewn mm, ac n yw cyflymder gwerthyd yn RPM.
2. Cyflymder gwerthyd (n, RPM):
n=(Vc⋅1000)/(π⋅D)
3. Cyfradd Bwydo (Vf, mm y funud):
Vf=n⋅z⋅fz
Lle z yw nifer y ffliwtiau, a fzyw porthiant fesul dant (mm/dant).
4. Cyfradd Tynnu Deunydd (MRR, cm3/ mun):
MRR{0}}(ap⋅ae⋅Vf)/1000
Lle apyw dyfnder toriad echelinol (mm), ac aeyw lled toriad rheiddiol (mm).
Matrics Paramedr Gweithredol Cyflymder a Bwydydd
Mae'r matrics cyfeirio canlynol yn berthnasol i beiriannu offer carbid micrograinAl6061-T651aAl7075-T6o dan amodau oerydd llifogydd neu MQL.
|
Gweithrediad |
Offeryn Dia (D, mm) |
Cyfri Ffliwt |
Gorchuddio |
Vc (m/munud) |
Cyflymder gwerthyd (n , RPM) |
Porthiant / Dannedd ( fz, mm) |
Toriad rheiddiol (ae) |
Toriad echelinol (ap) |
Targed MRR (cm3/minc) |
|
Slotio garw Trwm |
12.0 |
2 |
Heb ei orchuddio sgleinio |
450 |
12,000 |
0.08 |
1.00×D (12mm) |
0.50×D (6mm) |
518 |
|
Melino Dynamig |
10.0 |
3 |
DLC Gorchuddio |
750 |
23,800 |
0.12 |
0.15×D (1.5mm) |
2.00×D (20mm) |
257 |
|
-Gorffeniad Wal Cyflymder Uchel |
10.0 |
3 |
DLC Gorchuddio |
900 |
28,600 |
0.05 |
0.02×D (0.2mm) |
1.50×D (15mm) |
12.8 |
|
Melino Wyneb (Torrwr Plu) |
50.0 |
4 |
PCD yn mewnosod |
1,200 |
7,600 |
0.15 |
0.75×D (37.5mm) |
0.80 mm |
182 |
|
Micro{0}}Pocedu dwfn |
3.0 |
2 |
DLC Gorchuddio |
300 |
31,800 |
0.02 |
0.20×D (0.6mm) |
0.30×D (0.9mm) |
0.68 |

Model Penderfyniad Melin Alwminiwm Tair Echel yn erbyn Pum Echel
Dewis rhwng 3-echel a chydamserolmelino alwminiwm 5 echelyn pennu cost gosodiadau, cyfrif setup, cywirdeb geometrig, a phris rhan terfynol.
Gwahaniaethau Cinematig a Ffiseg Dirgryniad Offer
· Melino 3-Echel:Mae'r offeryn torri yn symud ar hyd echelinau llinol (X, Y, Z). Effeithlon iawn ar gyfer platiau gwastad, ceudodau unochrog, a geometregau prismatig.
Cyfyngiad: Mae angen gosodiadau lluosog a safnau meddal i beiriannu nodweddion cymhleth ar draws rhannau amlochrog, gan gyflwyno gwallau lleoli datwm (±0.02mm i ±0.05mm y fflip).
· 3+2 Mynegeio Echelin:Mae echelinau cylchdro (A/B/C) yn gosod y darn gwaith ar onglau gogwydd sefydlog, gan ganiatáu symudiadau torri 3-echel safonol. Yn torri amseroedd gosod yn sylweddol.
· Melino 5-Echel ar yr un pryd:Mae pob un o'r pum echelin yn symud ar yr un pryd o dan reolaeth CNC. Hanfodol ar gyfer impelwyr awyrofod, cromliniau organig, ceudodau onglog dwfn, a goddefiannau safle gwirioneddol amlwyneb tynn. Ar gyfer rhannau prismatig cymhleth, trosoleddgwasanaethau melino CNC 5-echel arferolyn dileu gwallau cronni gosodiadau cronnus.
Matrics Masnachu Peirianneg Tair Echel a Phum Echel
|
Meini Prawf Dethol |
Melino CNC 3-Echel |
3+2 Melino Mynegai Echel |
Melino CNC 5-Echel ar yr un pryd |
|
Cyfrif Gosod (Blwch 6 Ochr) |
6 Gosodiad (6 Gosodion/Flips) |
2 Gosodiad |
1 Gosodiad ("Gwneud mewn Un") |
|
Cywirdeb Sefyllfa Gwir |
±0.050mm |
±0.015mm |
±0.005mm |
|
Tocynnau Offer-allan Hyd |
Long (L/D>6:1 yn ofynnol) |
Canolig (L/D∼4:1) |
Byr (L/D Llai na neu'n hafal i 3:1 trwy ogwyddo) |
|
Dirgryniad & Clebran |
Risg uchel mewn pocedi dwfn |
Risg gymedrol |
Lleiaf (offer anhyblyg byr) |
|
Cost Cychwynnol y Gêm |
Isel fesul gêm; Cyfanswm uchel |
Cymedrol |
Isel (Trunnion Cyffredinol/sero-pwynt) |
|
Cyfradd Peiriannau Awr |
$35 - $55 yr awr |
$60-$85 yr awr |
$95 - $150 yr awr |
|
Geometreg Mwyaf Addas |
Platiau gwastad, cromfachau syml |
Blociau prismatig amlochrog |
impellers, asennau awyrofod, mewnblaniadau meddygol |
Cyfrol Cynhyrchu Crossover Economics
Ar gyfer-gynhyrchu cyfaint isel (1 i 50 darn) o gydrannau alwminiwm amlochrog cymhleth,melino alwminiwm 5 echelyn gyffredinol yn rhatach na melino 3-echel.
While the hourly rate for a 5-axis machine is higher, eliminating 4 to 5 custom milling fixtures and cutting setup times from 12 hours to 1.5 hours offsets the higher machine rate. Conversely, for high-volume orders (>2,000 o ddarnau), yn aml mae datblygu cerrig beddi 3-echel aml-geudod awtomataidd yn cynhyrchu'r pris uned isaf.
Rheolau Dylunio ar gyfer Gweithgynhyrchu a Rheoli Goddefgarwch
Mae optimeiddio dyluniadau ar gyfer gweithgynhyrchu yn lleihau amser peiriannu, yn dileu offer arferol, ac yn gostwng cyfraddau diffygion ar gyfermelino alwminiwm arferolprosiectau.
Radii Cornel Fewnol a Chyfyngiadau Dyfnder i Radiws
· Gwall y Gornel Sharp:Mae corneli sgwâr fertigol 90 gradd mewnol yn amhosibl eu cynhyrchu trwy felino confensiynol. Rhaid i ddylunwyr nodi radiws ffiled mewnol.
· Y Gwall Radius-Cyfartal:Mae gosod radiws cornel mewnol (R) yn union gyfartal â radiws yr offeryn torri (r) yn gorfodi'r torrwr i atal momentwm, newid cyfeiriad yn syth, ac ymgysylltu â 180 gradd o fwa torrwr. Mae hyn yn achosi marciau clebran difrifol a dirgryniad offer.
· Y Rheol Radiws 1.1x:Nodwch bob amser radiws cornel mewnolo leiaf 10% mwyna'r radiws torrwr enwol (R Mwy na neu'n hafal i 1.1 × r). Ar gyfer teclyn diamedr 10mm (r=5mm), dyluniwch radiws y gornel fewnol i R Yn fwy na neu'n hafal i 5.5mm. Mae hyn yn caniatáu i'r llwybr offer ysgubo'n barhaus heb oedi.
· Dyfnder{0}}i- Gymhareb Radiws:Cadwch ddyfnder poced H Llai na neu'n hafal i 5×R. Ar gyfer pocedi sy'n ddyfnach na 50mm, cynyddwch radiysau cornel i R Yn fwy na neu'n hafal i 8mm i ddarparu ar gyfer melinau pen anhyblyg, mawr -diamedr.
Canllawiau Isafswm Trwch Wal ar gyfer Cydrannau Waliau Tenau
Er bod alwminiwm yn cynnig cymhareb cryfder uchel-i-bwysau, mae waliau tenau heb eu cynnal yn ystwytho o dan rymoedd rheiddiol offer torri (Fr), gan achosi gwallau tapr a sgwrsio harmonig.
· Waliau fertigol heb eu cynnal:Cynnal isafswm trwch wal Yn fwy na neu'n hafal i 0.8mm ar gyfer uchder hyd at 20mm.
· Waliau Dwfn Uchel:Ar gyfer uchder waliau sy'n fwy na 50mm, cynnal trwch wal Yn fwy na neu'n hafal i 1.5% × Uchder.
· Trwch y Llawr Sylfaenol:Cynnal trwch y llawr Yn fwy na neu'n hafal i 1.0mm ar draws pocedi dwfn i atal cryndod-brawf llawr a achosir yn ystod bylchau wyneb.
Gallu Garwedd Arwyneb a Safonau Ôl-Brosesu
|
Garwedd yr Arwyneb (Ra) |
Proses Peiriannu |
Cymhwysiad Technegol |
Lluosydd Cost |
|
Ra3.2μm(125μin) |
-Rhofio Deinamig Cyflymder Uchel |
Arwynebau mewnol nad ydynt yn paru, pocedi clirio |
1.0 × (gwaelodlin) |
|
Ra1.6μm(63μin) |
Gorffen Masnachol Safonol |
Arwynebau mowntio strwythurol cyffredinol, gorchuddion gweladwy |
1.2× |
|
Ra0.8μm(32μin) |
Tocyn Gorffen Cywir (fzLlai na neu'n hafal i 0.03mm) |
Wynebau selio hydrolig, rhigolau cylch O-, seddi dwyn |
1.6× |
|
Ra0.4μm(16μin) |
PCD Diamond Plu{0}}Torri / Micro-Caboli |
Drychau optegol, fflansau selio gwactod uchel |
2.5× |

Dadansoddiad Cost Gweithgynhyrchu ac Archwiliad Ansawdd Cyflenwyr
Deall y ysgogwyr cost y tu ôlcydrannau alwminiwm wedi'u peiriannu cncgalluogi rheolwyr caffael i optimeiddio cyllidebau gweithgynhyrchu heb aberthu ansawdd.
Gyrwyr Cost Sylfaenol ar gyfer Cydrannau Alwminiwm wedi'u Peiriannu CNC
1. Prynu-i-Fly Cymhareb (Defnyddio Deunydd):
Prynu-i-Fly Cymhareb=(Màs Stoc Biled Crai)/(Màs y Rhan Wedi'i Gorffen)
Os oes angen bloc 10kg ar ran i gynhyrchu rhan orffenedig 1kg (cymhareb 10:1), mae 90% o'r deunydd a brynwyd yn dod yn sglodion. Er y gellir ailgylchu alwminiwm sgrap ar tua 15% o werth deunydd crai, mae cymarebau tynnu deunydd uchel yn cynyddu costau deunydd cychwynnol ac amseroedd cylch peiriannu.
2. Cyfradd Awr Offeryn Peiriant:
· Canolfan peiriannu fertigol 3-echel safonol (VMC): $35-$55/awr.
· Canolfan peiriannu llorweddol 4-echel cyflymder uchel (HMC): $65-$90/awr.
· Canolfan beiriannu 5-echel ar yr un pryd premiwm (ee, Hermle / DMG MORI): $ 95 - $ 150 / awr.
3. Lluosydd Cost Goddefgarwch:
Mae tynhau goddefiannau o ISO 2768-m masnachol (±0.05mm) i lawr i oddefiannau manwl gywir (±0.005mm) yn sbarduno cynnydd esbonyddol mewn costau.
Rhestr Wirio Gwirio Ansawdd Cyflenwr ac Arolygiad CMM
Wrth werthuso agwasanaeth melino alwminiwmdarparwr, dylai timau caffael archwilio cyflenwyr yn erbyn y galluoedd ansawdd a chyfarpar canlynol:
RHESTR WIRIO ARCHWILIO ANSAWDD PEIRIANNAU DAZAO:
· MATERIAL INTEGRITY ->Gwiriad Sbectrometreg Allyriadau Optegol Uniongyrchol (OES).
· EQUIPMENT FLEET ->Gwerthoedd-cyflymder uchel (20,000-30,000 RPM) gyda TSC
· METROLOGY LAB ->Tymheredd -ystafell CMM a reolir (20 gradd ± 0.5 gradd )
· PROCESS CONTROL ->Algorithmau mathemateg iawndal anodize cyn-peiriannu
· QUALITY CERT ->ISO9001:2015 ac IATF16949:2016 Ardystiedig
1. Galluoedd Dilysu Deunydd
A oes gan y cyfleuster Sbectrometreg Allyriadau Optegol (OES) ar y-safle i wirio cyfansoddiad cemegol deunydd crai a chanfod aloion alwminiwm ffug neu allan o{-cyn torri?
2. Cyflymder Spindle & Isadeiledd Oerydd
A yw'r ffatri'n defnyddio gwerthydau cyflymder uchel (20,000 - 30,000RPM) sydd wedi'u cyfarparu ag Oerydd Sbindlau Uchel-Pwysau Trwy-Spindle Oerydd (TSC Mwy na neu'n hafal i 70bar) a systemau niwlio MQL sydd eu hangen ar gyfer gwacáu sglodion alwminiwm effeithlonrwydd uchel?
3. Offer Mesureg
A yw’r labordy mesureg yn cael ei reoli’n thermol (20∘C±0.5∘C)? A yw'r cyflenwr yn gweithredu Peiriannau Mesur Cydlynol 3D (CMM) gyda chwilwyr sganio sy'n gallu gwirio gwir leoliad, cyfanswm rhediad y proffil, a garwder arwyneb i gydraniad is-micron?
Casgliad a Chynllun Gweithredu Peirianneg
Manwlmelino CNC alwminiwmyn dibynnu ar reoli newidynnau thermol, cemegol a mecanyddol yn ofalus. Trwy gydweddu tymer alwminiwm (megis nodi 6061-T651 ar gyfer sefydlogrwydd straen), cyfrif am dwf ffilm anodeiddio yn gynnar yn y cyfrifiadau dylunio, mabwysiadu 3-offeryn â gorchudd DLC ffliwt, a chadw at ganllawiau trwch cornel a wal llym DFM, gall timau peirianneg gynhyrchu rhannau perfformiad uchel am gostau uned is.
RHESTR WIRIO PEIRIANNEG CYN{0}Cynhyrchu:
· Tymer materol wedi'i ddewis (T651 penodedig ar gyfer platiau pocedu trwm).
· Internal vertical corner radii sized to R >= 1.1radiws torrwr x.
· Tyllau trachywiredd wedi'u haddasu ar gyfer twf anodeiddio (rheol 50/50 wedi'i chymhwyso).
· Wall thickness verified (>=0.8mm for short walls, >=1.5% uchder ar gyfer waliau uchel).
· Offer wedi'u gorchuddio â 3-ffliwt DLC a llwybrau offer melino deinamig wedi'u dewis.
· Goddefiannau masnachol wedi'u nodi (ISO 2768-m) lle nad oes angen ffitiau tynn.
I werthuso eich dyluniadau peirianneg cyn ymrwymo i offer cynhyrchu, gallwch chilanlwythwch eich model CAD ar gyfer adolygiad DFM awtomataiddyn uniongyrchol i'n tîm technegol.
Cwestiynau Cyffredin ar Felin CNC Alwminiwm
01.Beth yw'r cyflymder gwerthyd gorau posibl ar gyfer melino alwminiwm Al6061?
02.Why ddylwn i ddewis Al6061-T651 dros Al6061-T6 ar gyfer melino CNC?
03.Sut mae anodizing yn newid dimensiynau critigol rhannau alwminiwm melin CNC?
04.Pam fod melinau diwedd 3-ffliwt yn well na melinau diwedd 4-ffliwt ar gyfer melino alwminiwm?
05.Beth yw'r trwch wal lleiaf ar gyfer rhannau alwminiwm melin CNC manwl gywir?
06.Pam mae'n rhaid osgoi haenau TiAlN wrth felino cydrannau alwminiwm?


